

-


-


-


-


WeChat

-
WhatsApp


Produkte





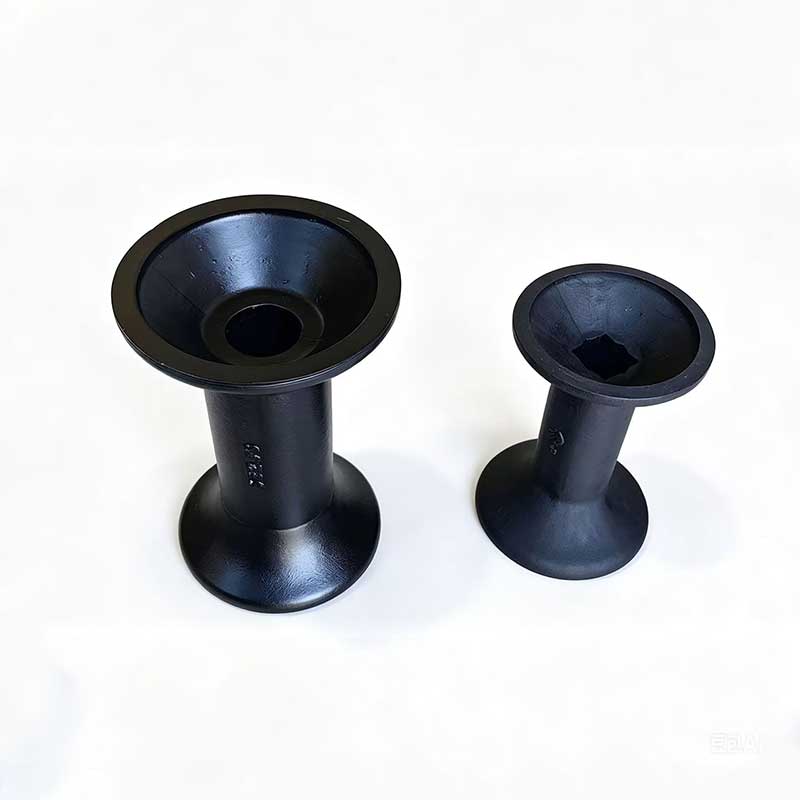
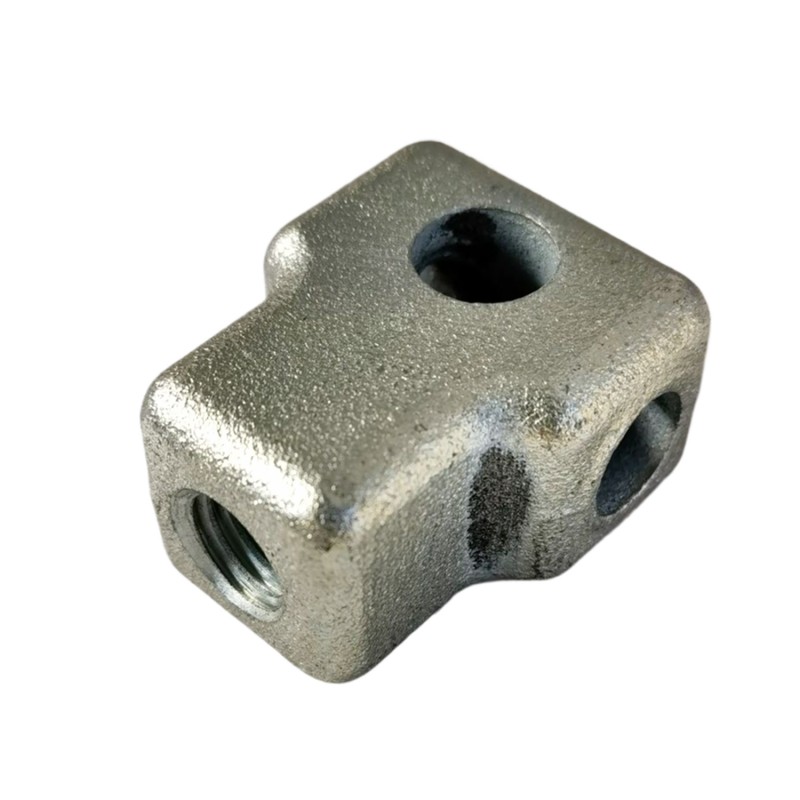
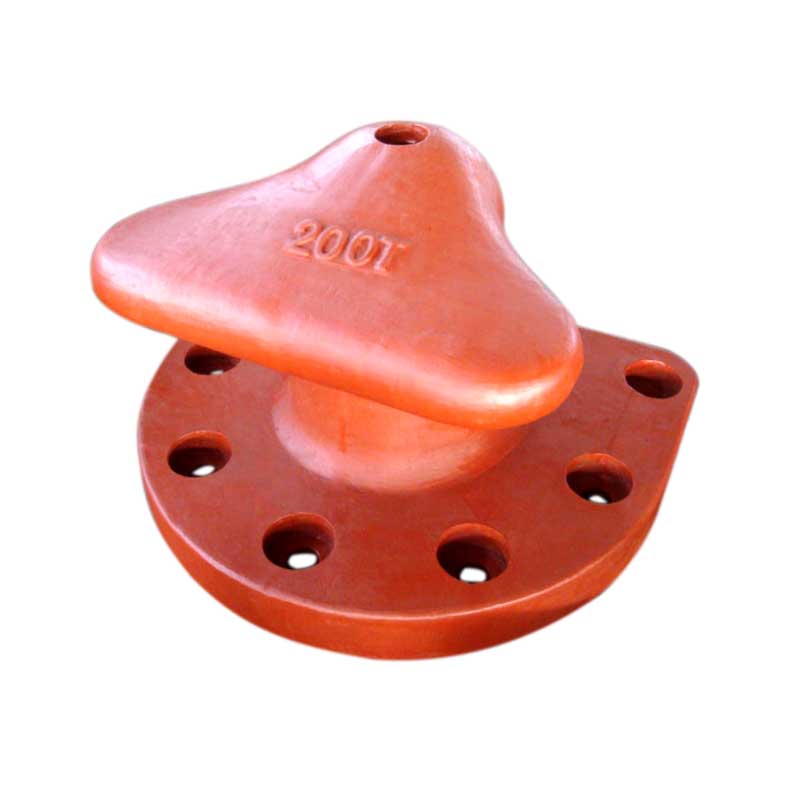
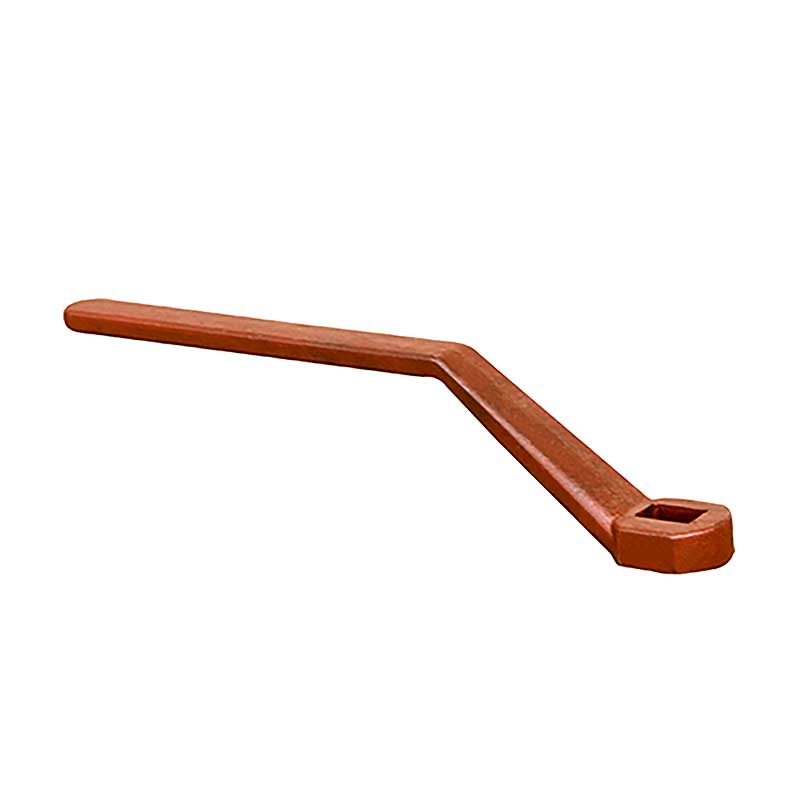
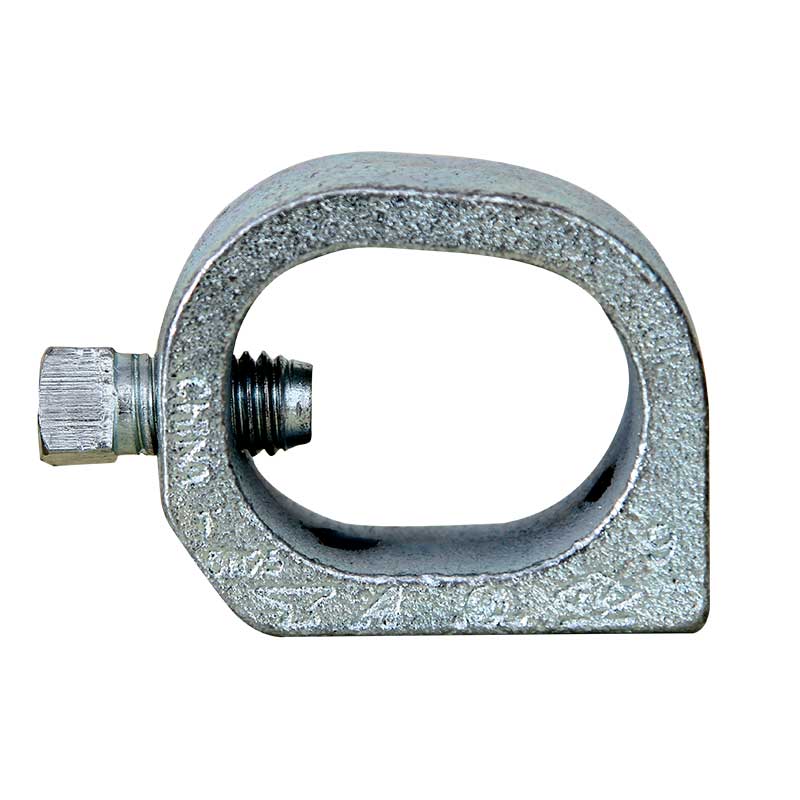
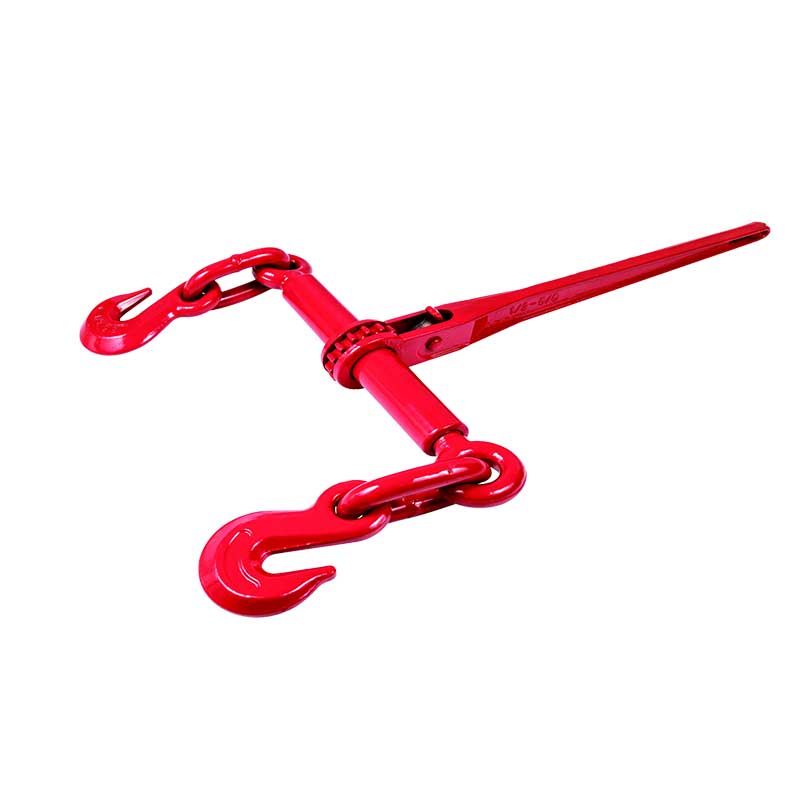
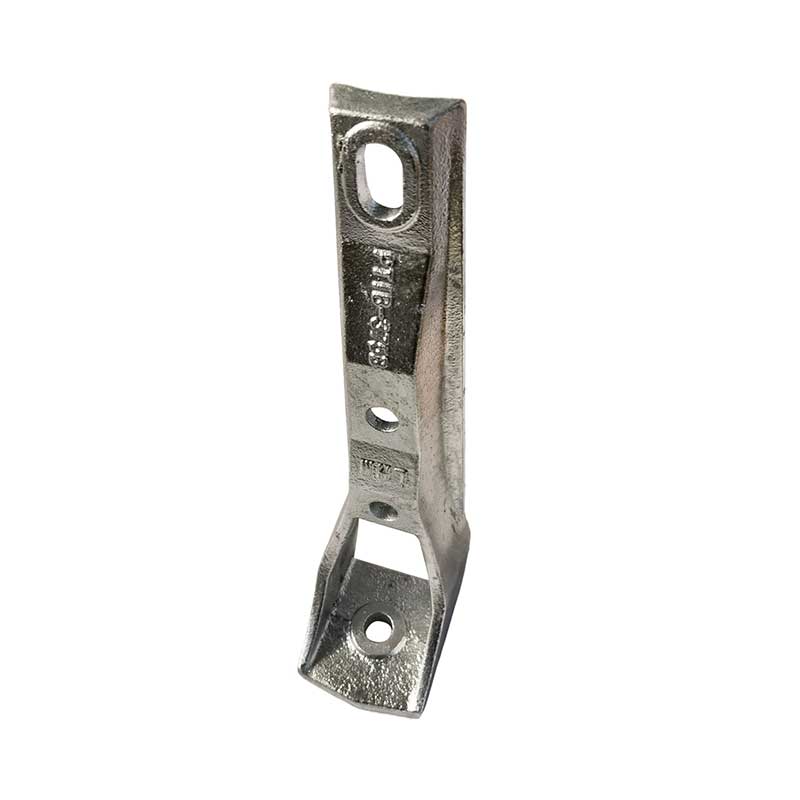
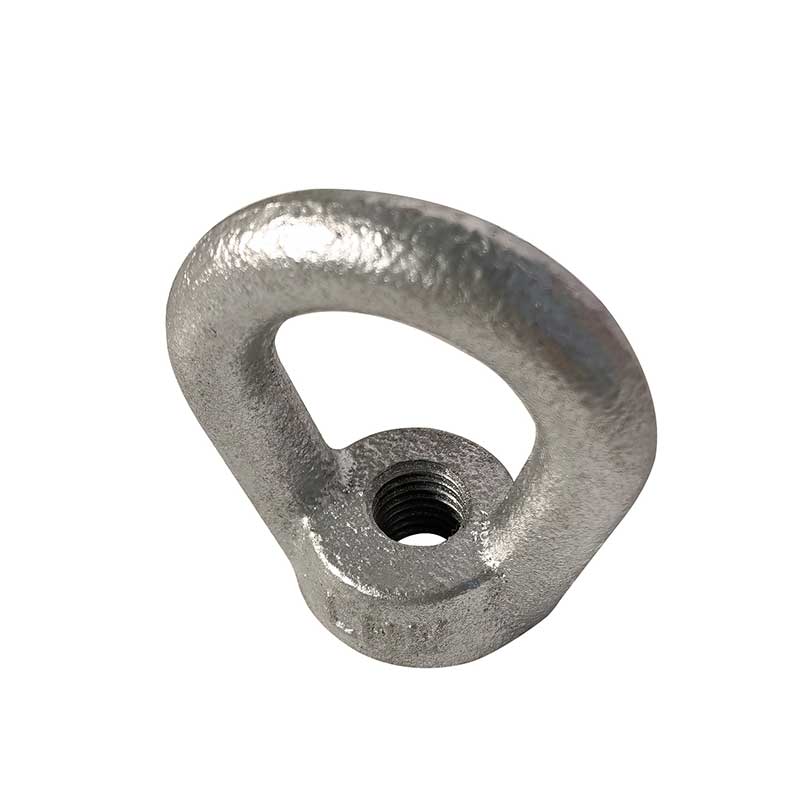
Sandgussteile mit Beschichtung
Es wird beschichteter (Schalen-)Sand verwendet, bestehend aus Quarzsand, vorbeschichtet mit thermoplastischem Phenolharz und einem Härter – Hexamethylentetramin. Die Metallmodellplatte wird auf 180–340 °C erhitzt.
Beschreibung
Markierung

Produktbeschreibung
Schalengussverfahren (Heißschalenguss mit beschichtetem Sand, spezialisiert auf Präzisionsguss von Eisenmetallen)
Prozessprinzip
Es wird beschichteter (Schalen-)Sand verwendet, bestehend aus Quarzsand, vorbeschichtet mit thermoplastischem Phenolharz und einem Härter – Hexamethylentetramin. Die Metallmodellplatte wird auf 180–340 °C erhitzt. Wenn der beschichtete Sand mit hohen Temperaturen in Kontakt kommt, schmilzt das Harz schnell, vernetzt und härtet aus und bildet eine harte, dünne Sandschale auf der Oberfläche der Modellplatte. Sobald die Schale entfernt ist, werden die beiden Formhälften zusammengefügt, um den Formhohlraum zu bilden. Trockener Sand wird zur Stützung um die Außenseite der Schale gegossen, bevor geschmolzenes Eisen gegossen wird, wodurch die Kosten des Sandgusses mit der Maßgenauigkeit des Präzisionsgusses in Einklang gebracht werden.
Spezielle Rohstoffe
Formsand: beschichteter Feinsand mit 2,5-4 % Harzanteil; geringe Regenerationsfähigkeit.
Modellplatte: Eine geteilte Form aus Gussstahl oder Gusseisen, die eine hohe Hitzebeständigkeit, Verschleißfestigkeit und eine lange Lebensdauer bei wiederholtem Gebrauch aufweist.
Trennmittel: Calciumstearat und Silikonöl, um ein Anhaften der Sandschale an der Form zu verhindern.
Verwendete Eisenwerkstoffe: kleine und mittlere Präzisionsteile aus Grau- und Sphäroguss, wie Nockenwellen, Zahnräder, Ventilsitze und Hydraulikgehäuse.
Schritt-für-Schritt-Technologiediagramm des Schalenformgussprozesses
Eisengussteile im Anlieferungszustand, hergestellt im Schalengussverfahren
Standardmäßiger sechsstufiger Prozess
(1) Erhitzen der Metallmodellplatte und Auftragen des Trennmittels
Erhitzen Sie die Form auf 200–280 °C und tragen Sie das Trennmittel gleichmäßig auf, um eine reibungslose Entfernung der Sandschale zu gewährleisten.
(2) Sand ausbringen mit einem Kipptrichter (Grundbedienung)
Drücken Sie die erhitzte Modellplatte gegen den Sandvorratsbehälter und drehen Sie die gesamte Baugruppe um, um die Oberfläche des Modells vollständig mit beschichtetem Sand zu bedecken. 8–15 Sekunden lang gedrückt halten. Der Oberflächensand wird erhitzt, um ihn zu einer harten Schale zu verfestigen, während der nicht erhitzte lose Sand zurück in den Trichter geschüttet wird.
(3) Zusätzliches Härten (Ausbrennen) der Formschale
Übertragen Sie die Modellplatte mit der geformten Sandhülle 30–90 Sekunden lang in einen Sekundärhärtungsofen bei 180–220 °C, um die thermische Festigkeit der Hülle zu erhöhen. Die Schalendicke wird auf 8–15 mm eingestellt.
(4) Entfernen der Schale, Herstellen von Kernen und Zusammensetzen von Halbformen
Entnehmen Sie die fertige Halbschale mithilfe des Auswurfmechanismus aus der Form. Bei Teilen mit inneren Hohlräumen werden gleichzeitig Kerne aus beschichtetem Sand hergestellt, anschließend werden die obere und untere Halbschale ausgerichtet und miteinander verbunden.
(5) Einbau in den Kolben zur Verstärkung und Befüllung
Legen Sie die zusammengebaute Schalenform in den Kolben und füllen Sie den Raum um sie herum mit trockenem Stützsand, um zu verhindern, dass sich die Schale beim Gießen ausdehnt und reißt. Gießen Sie geschmolzenes Gusseisen bei einer festen Temperatur von 1400–1460 °C.
(6) Kühlen, Schälen und Reinigen
Nach 4-12-stündigem Abkühlen die Sandschale zerstören und die Gussteile entfernen. Angüsse und Angüsse entfernen, Kugelstrahlen, Fehlererkennung und Endbearbeitung durchführen.
Die wichtigsten Vor- und Nachteile des Schalengusses
Vorteile (im Vergleich zum herkömmlichen Sandguss)
Deutlich erhöhte Genauigkeit: Maßtoleranz CT9–CT11, stabile Abmessungen und hervorragende Wiederholgenauigkeit in der Massenproduktion.
Glatte Oberfläche: Oberflächenrauheit Ra 6–25 µm mit minimaler Brandschicht, wodurch die Aufmaße beim Drehen, Fräsen und Schleifen deutlich reduziert werden.
Hervorragende Fähigkeit, dünnwandige Gussteile zu formen: Die hohe Steifigkeit der Schalenform gewährleistet die stabile Produktion von Gusseisengussteilen mit dünnen Wänden von 2–3 mm Dicke, komplexer Topographie und kleinen Löchern.
Äußerst geringer Sandverbrauch: Nur eine dünne Hüllschicht bildet den Hohlraum; Der Sandverbrauch beträgt nur 1/10 des herkömmlichen Sandgusses.
Hohe Automatisierungsfähigkeit: Kompatibel mit automatischen Linien zur Herstellung von Schalenformen in der kontinuierlichen Massenproduktion.
Homogene Gussstruktur: Die kontrollierte Gasdurchlässigkeit der Schale reduziert deutlich Defekte, einschließlich Gaslöcher und Schlackeneinschlüsse.

Kontaktieren Sie uns
Verwandte beliebte Produkte
Mutter aus Gusseisen
Im weiten Bereich der industriellen Verbindungselemente sind Gusseisenmuttern ein grundlegender, aber äußerst wichtiger Bestandteil. Aufgrund ihrer hohen Wirtschaftlichkeit und stabilen mechanischen Eigenschaften werden sie häufig in verschiedenen Strukturverbindungen eingesetzt, die Festigkeit erfordern und gleichzeitig kostensensibel sein müssen.
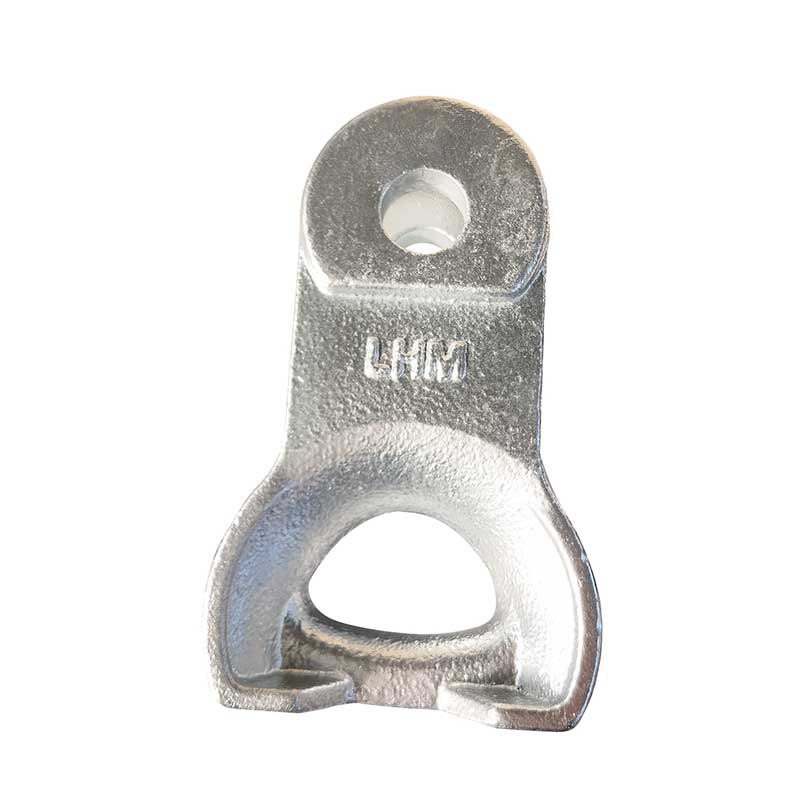
Öse
Unser Sandguss-Stromkabelschuh ist eine wichtige einteilige Verbindungshalterung, die speziell für Freileitungen, Isolatorstränge von Umspannwerken und Freileitungssysteme für Verteilungsnetze entwickelt wurde.
Drehbare Halterung für Zahnspangen
Hochleistungsdrehbefestiger zur seismischen Abstützung von Rohren, Kanälen und Kabeltrassen. Nach ISO 9001 zertifizierte Gießerei, die maßgeschneiderte präzisionsgefertigte Stahl-/Eisengusskomponenten anbietet. Konform mit den Standards ASCE 7, IBC und EN. Export in die USA, EU und Südamerika.
Gabelplatte
Unsere Sandguss-Stromanschlussplatte ist ein wichtiges tragendes Element der linearen Verstärkung, das speziell für Freileitungen, Isolieraufhänger für Umspannwerke und Aufhängungssysteme in Stromnetzen für erneuerbare Energien entwickelt wurde.
Nestauge
Unsere Sandguss-Steckdosenöse ist ein hochfestes, multifunktionales Verbindungselement, das speziell für Freileitungen, Isolatorstränge von Umspannwerken und Freileitungen von Verteilungsnetzen entwickelt wurde.

Ersatzteile für Pumpen
In industriellen Hydrauliksystemen sind Schlüsselkomponenten von Pumpen und Ventilen entscheidende Faktoren, die die Druckbelastbarkeit, Dichtheit und Lebensdauer der gesamten Ausrüstung bestimmen.
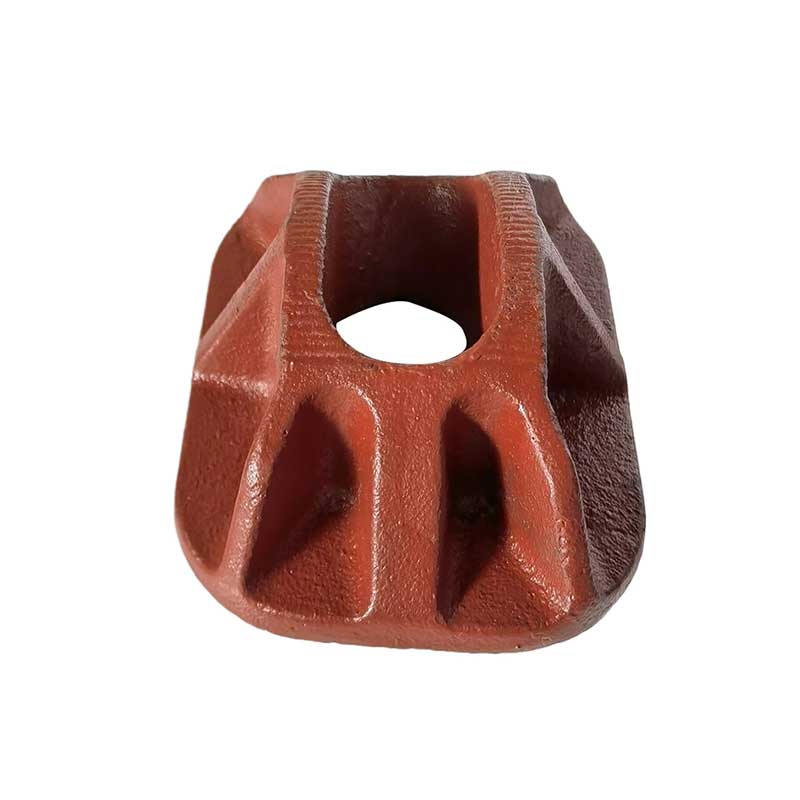
Gehweghalterung
Unsere Sandguss-Strommasthalterung für Gehwege ist eine hochbelastbare, tragende Montagehalterung, die speziell für städtische Strommasten, Straßenbeleuchtungssysteme und öffentliche Verteilungsanlagen entwickelt wurde.
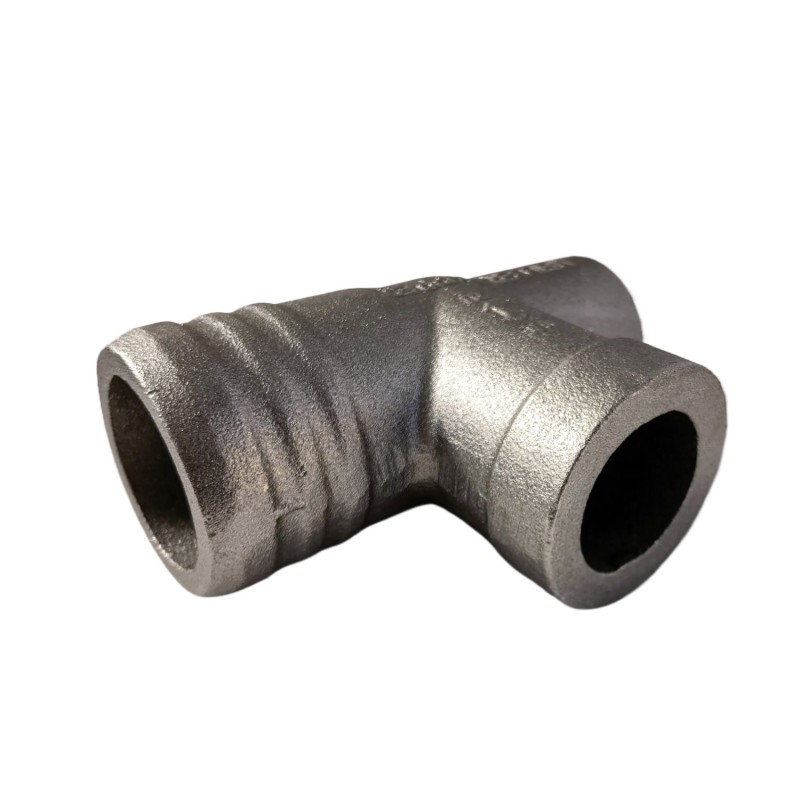
Rohrverbindungsstücke
Als Schlüsselarmaturen für Wasser- und Abwassersysteme, kommunale Rohrleitungen, Gebäudeinstallationen und andere kritische Anwendungen werden unsere hochwertigen Gusseisenarmaturen durch Sandguss aus geschmolzenem Gusseisen hergestellt.
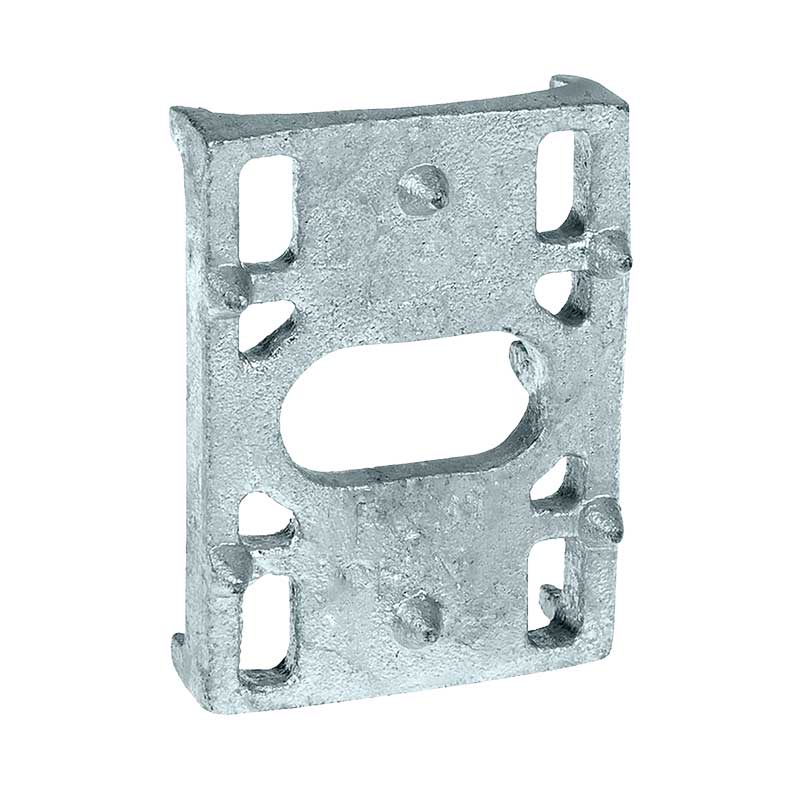
Klemme für Abspannseile
Unsere Sandguss-Abspannklemme für Getriebeabspannvorrichtungen ist eine robuste Verankerung, die speziell für Freileitungen, Übertragungsmasten und Maststabilisierungssysteme entwickelt wurde.
Kipphebel für Autos
Kipphebel aus hochwertigem Gusseisen für Automobilmotoren. Hergestellt aus hochfesten Gusseisensorten QT450/QT500 mit CNC-gefrästen Arbeitsflächen. Die Gießerei ist nach ISO 9001 und IATF 16949 zertifiziert. Hohe Dauerfestigkeit und Verschleißfestigkeit. Weltweiter Export aus Qingdao, China.
Stützhalterung für Geländer
Hochfeste Stützhalterungen aus Gusseisen und Stahl für Autobahn- und Brückenleitplanken sowie Verkehrsbarrieren. Präzisionsguss, feuerverzinkt, ISO 9001 zertifiziert. Langlebig, korrosionsbeständig, maßgeschneidert für globale Infrastrukturprojekte. Export aus Qingdao, China.
Hängeklemme
Unsere Sandguss-Freileitungsklemme ist ein hochleistungsfähiges Präzisionstrag- und Befestigungselement, das für Freileitungen, Verteilungsnetze und Umspannwerks-Freileitungssysteme auf der ganzen Welt entwickelt wurde.
Zubehör für Bergbauausrüstung
Grauguss (SCh250, SCh300) wird aufgrund seiner guten Bearbeitbarkeit und Fähigkeit zur Vibrationsdämpfung häufig für Maschinenrahmen, Motorblöcke und Karosserieteile verwendet.
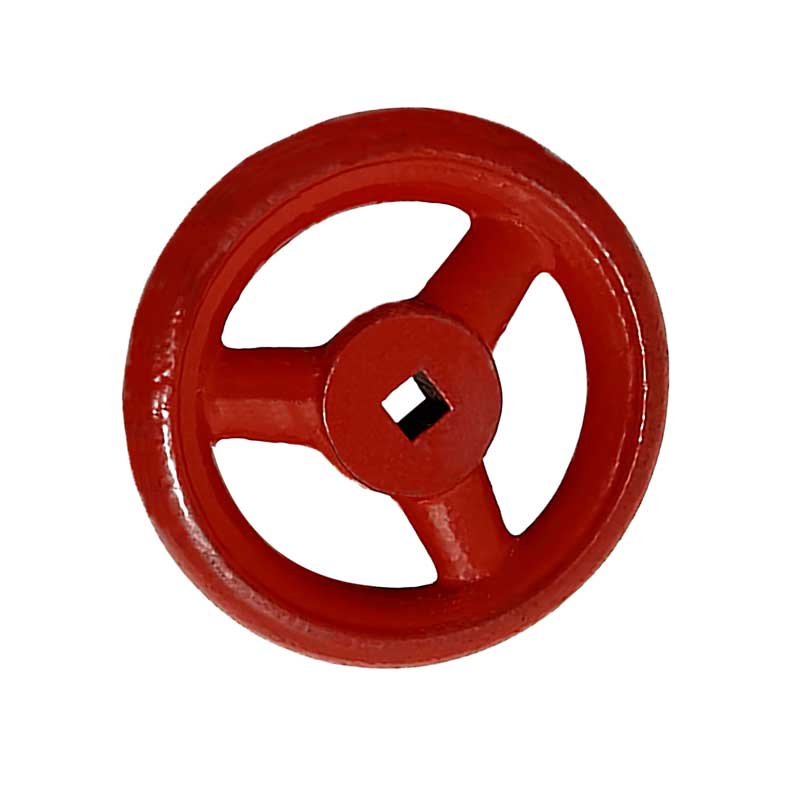
Ventilhandrad
Langlebige Industriehandräder für Absperrschieber, Absperrschieber und Absperrklappen. Hochfeste Optionen aus Gusseisen, Stahl und Aluminium mit präzisionsgefertigten Naben. Nach ISO 9001 zertifizierter Hersteller, der OEM/ODM-Dienstleistungen anbietet. Globale Lieferung aus Qingdao, China.
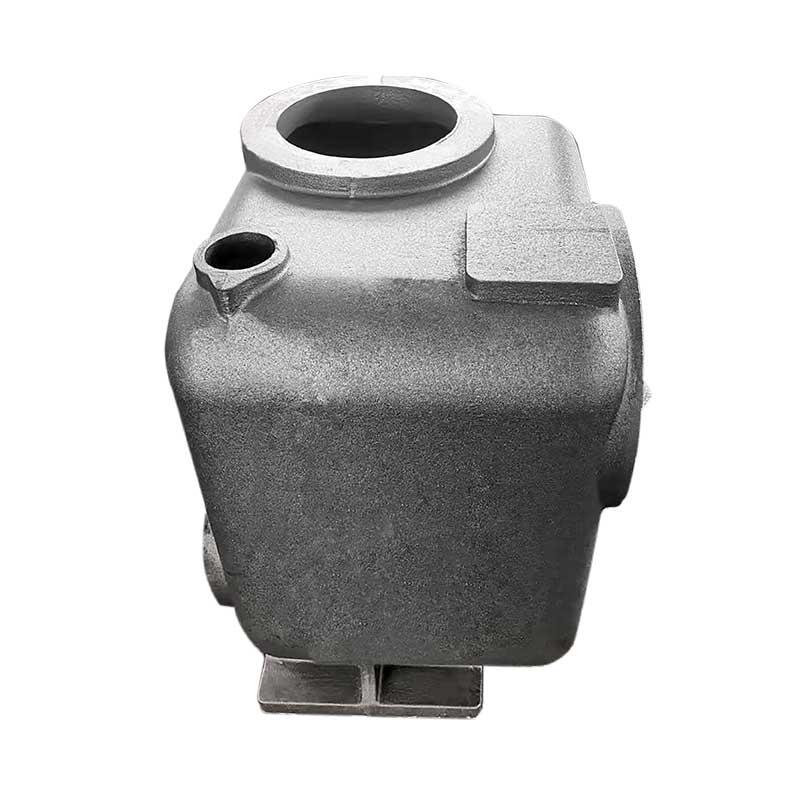
Pumpenlaufrad
Hocheffiziente Gusspumpenlaufräder für industrielle, landwirtschaftliche und maritime Anwendungen. Präzisionsguss aus Edelstahl SS304/316, Duplexstählen, Gusseisen und Bronze. ISO 9001-zertifiziert, dynamisches Auswuchten und CNC-Bearbeitung. OEM- und ODM-Dienste sind verfügbar. Globale Lieferung aus Qingdao.
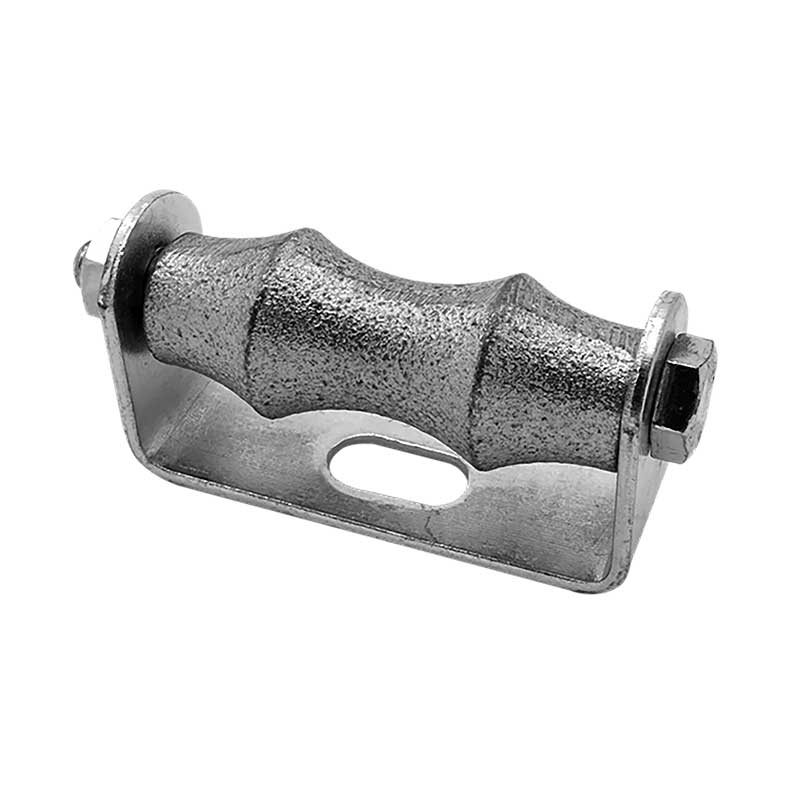
Rohrwalze
Zertifizierter Hersteller von industriellen Rohrrollen und Stützrollen. Hochbelastete Rollen aus Stahl/Gusseisen für Öl- und Gas- sowie Baupipelines. Kundenspezifische OEM/ODM-Dienste, ASTM/DIN-Konformität. Export in die USA, EU und Südamerika. Fordern Sie ein Angebot an.