-


-


-


-


WeChat

-
WhatsApp

Qingdao Zhaoyuqi Maschinenbau Co., Ltd
Qingdao Zhaoyuqi Maschinenbau Co., Ltd
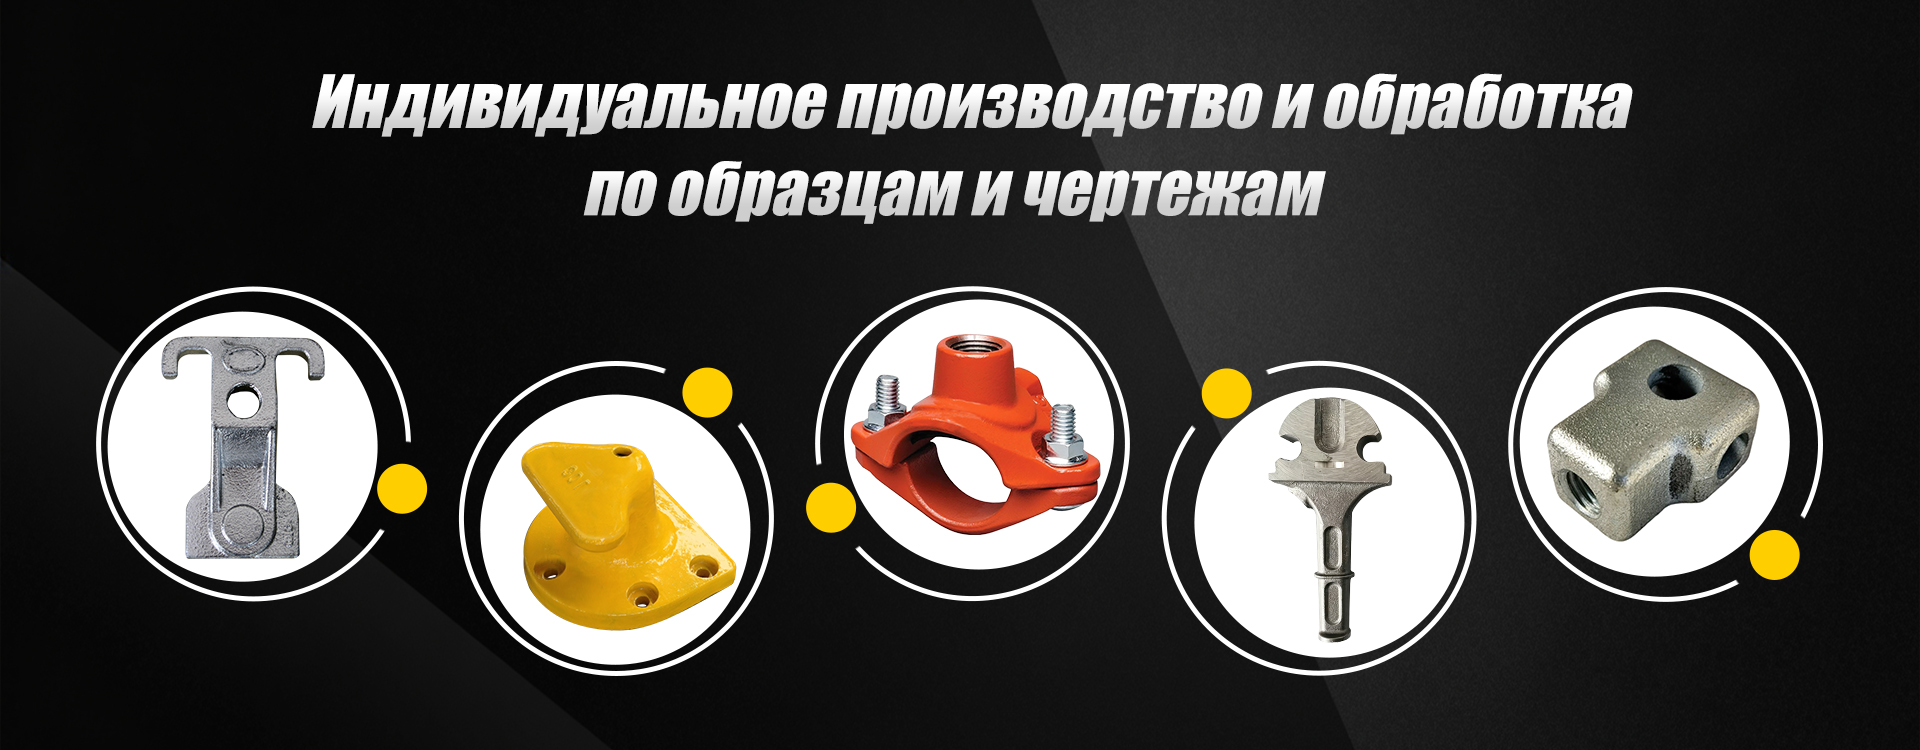
Unsere Produkte
Qingdao Zhaoyuqi Maschinenbau Co., Ltd
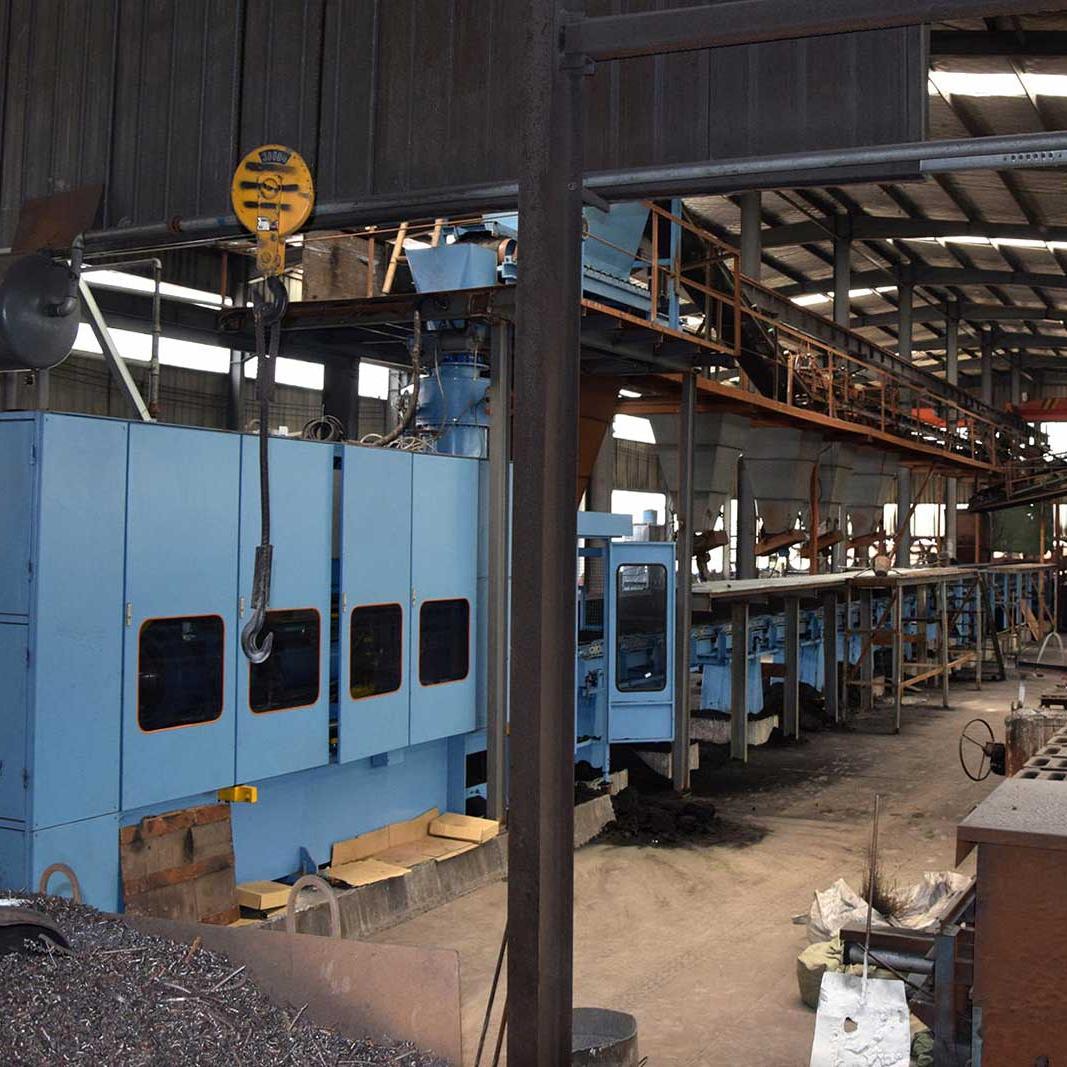
Qingdao Zhaoyuqi Mechanical Engineering Co.,Ltd wurde 2005 gegründet. Das Unternehmen hat seinen Sitz in Qingdao, einer Hafenstadt. Unser Werk ist seit über 20 Jahren auf OEM-maßgeschneiderte Eisengussdienstleistungen spezialisiert. Die von uns verwendeten Hauptmaterialien sind Sphäroguss, Grauguss, Stahl und Metalllegierungen. Seit 2005 sind wir nach ISO 9000 zertifiziert.
Weitere Details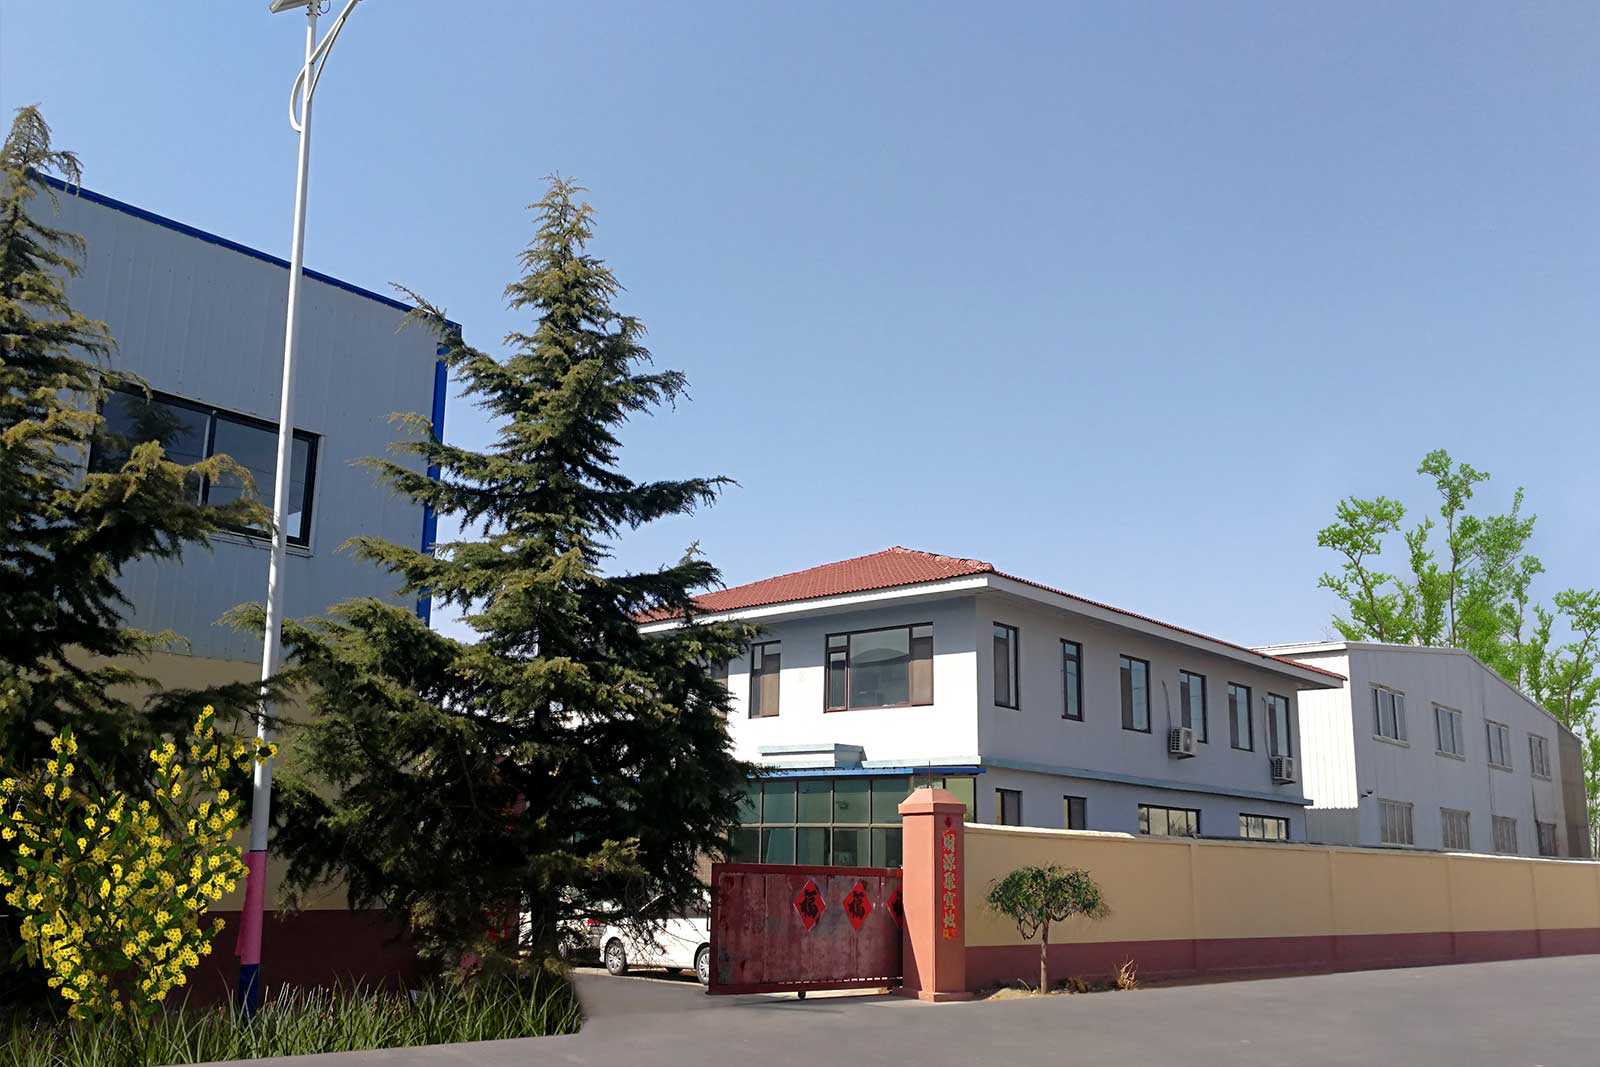
Professionelles Serviceteam, Kundendienstgarantie
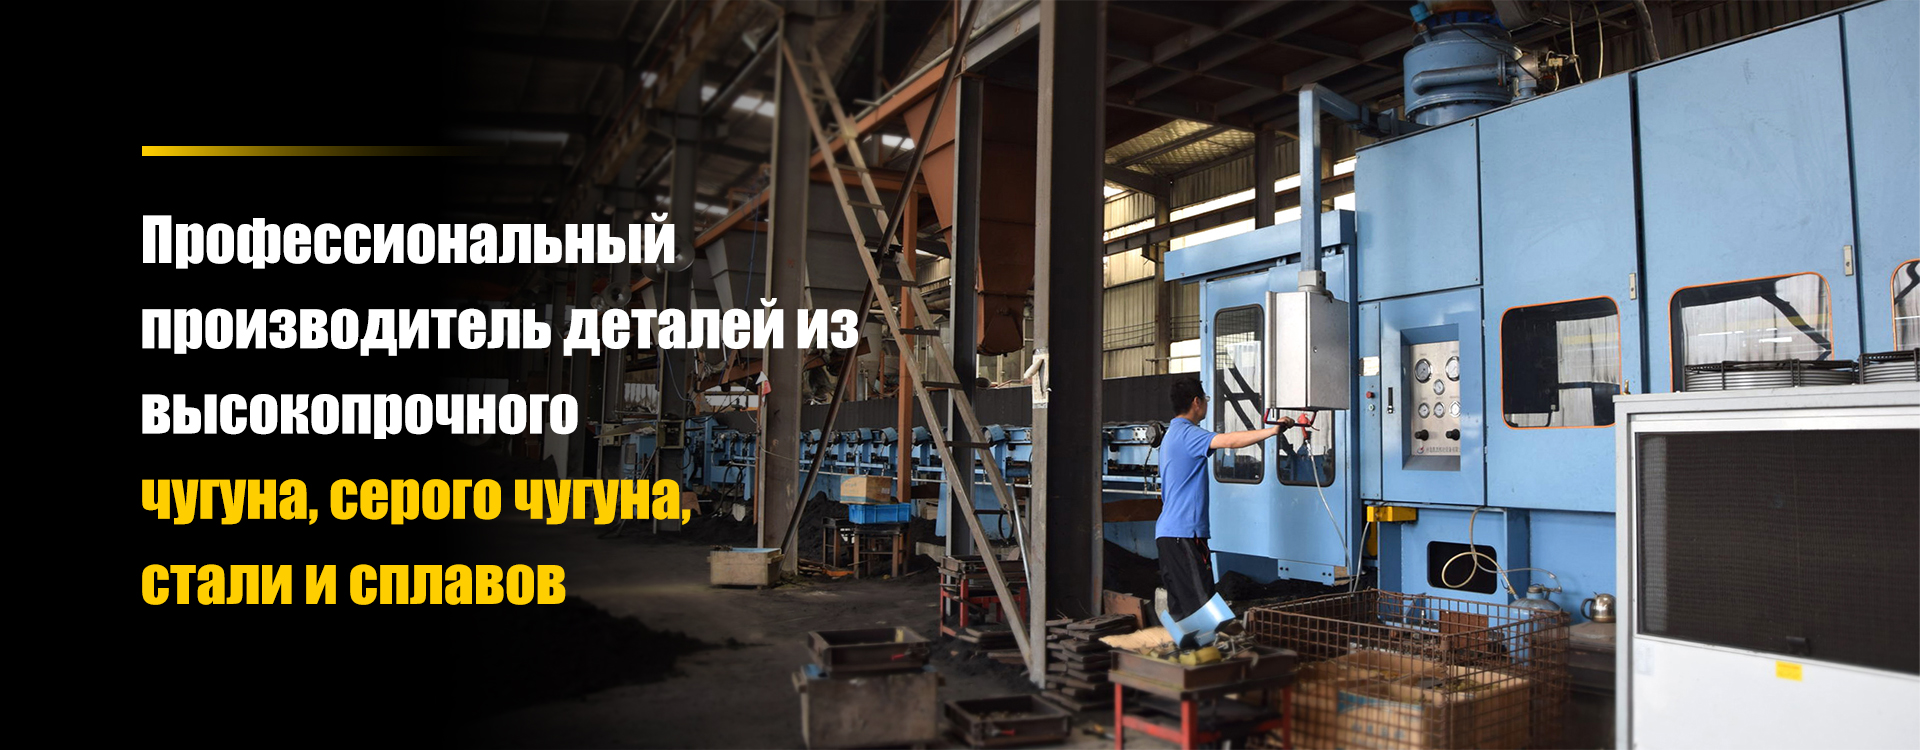
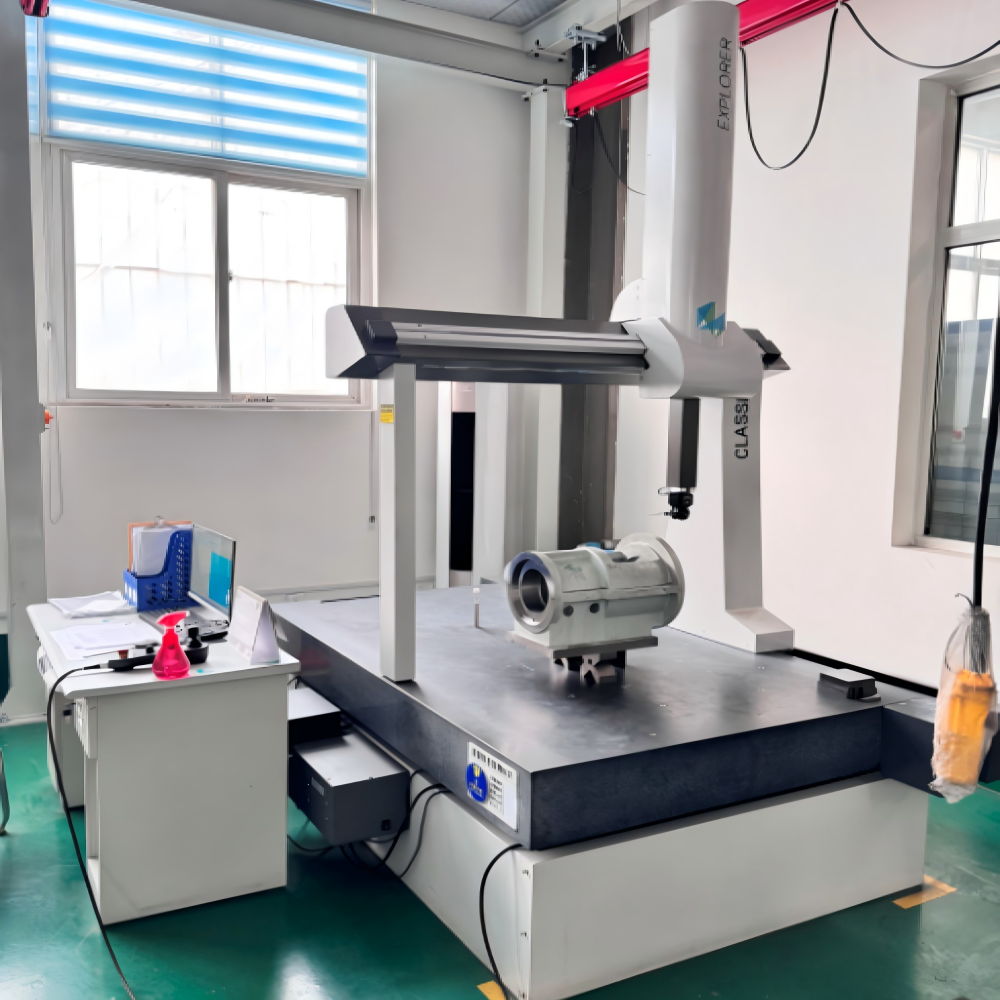
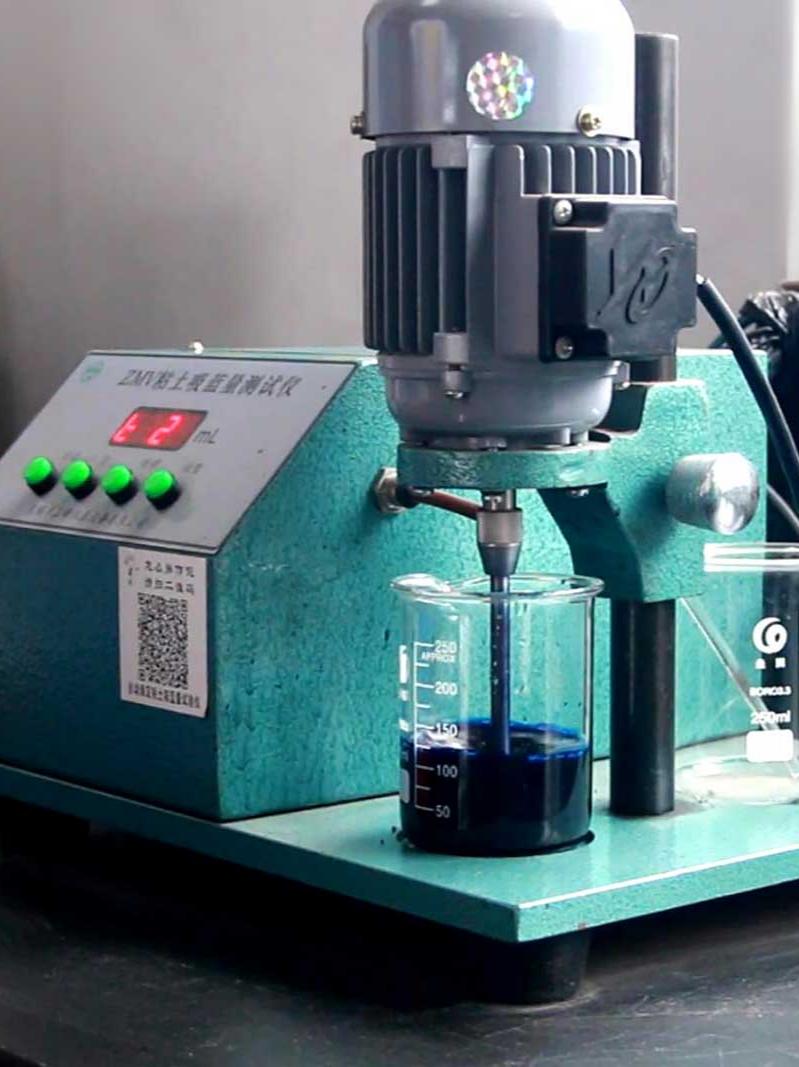
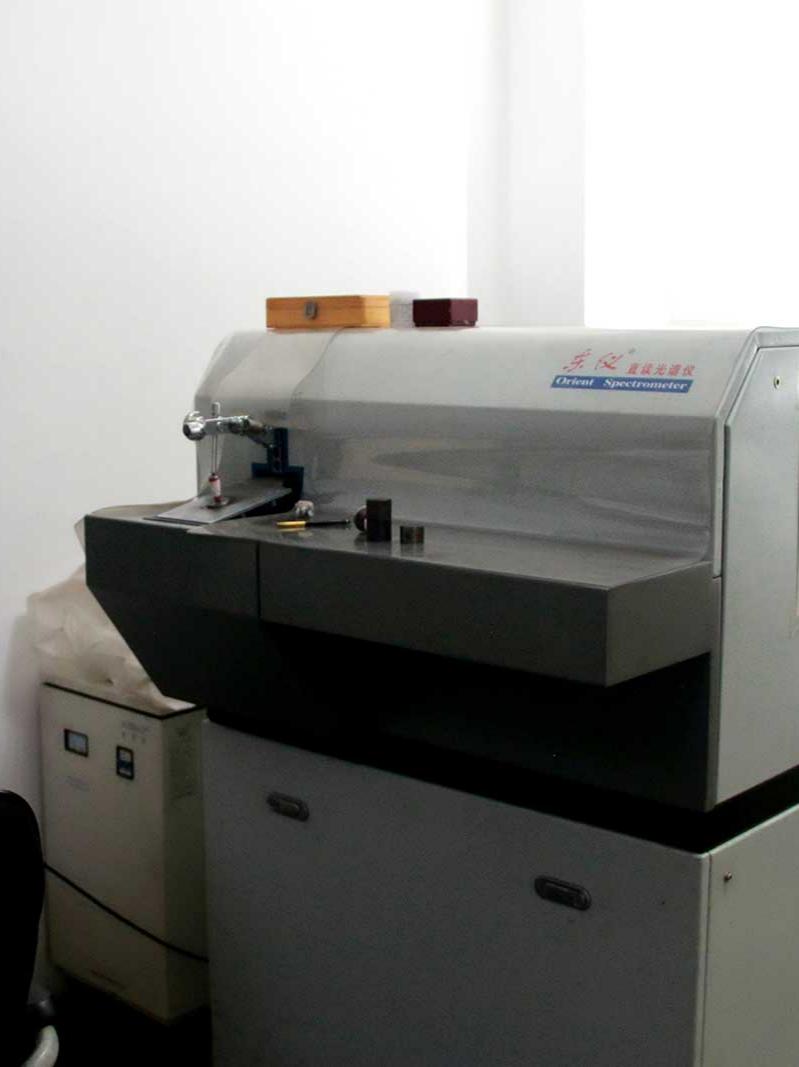
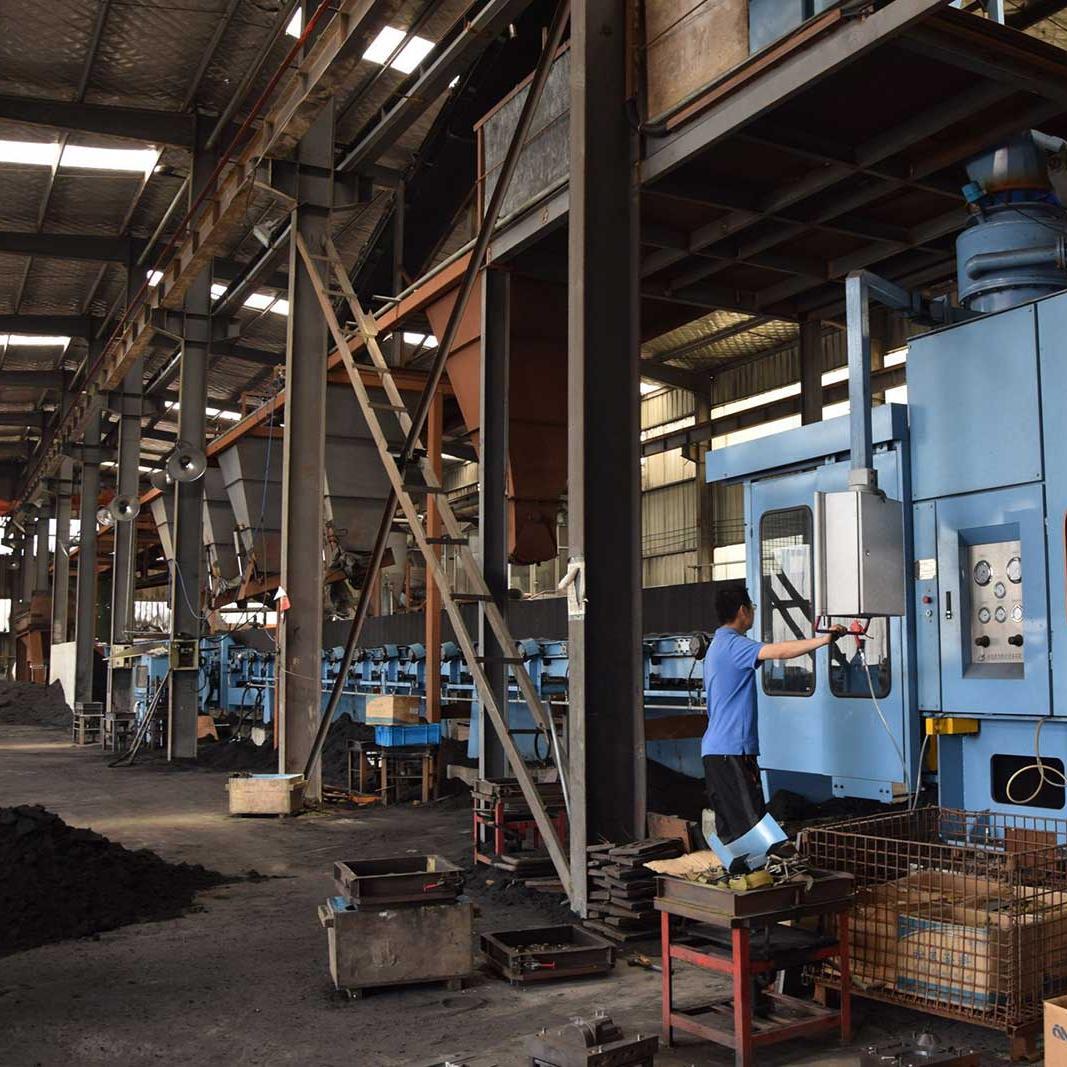
Das Unternehmen legt großen Wert auf die Herstellung qualitativ hochwertiger Produkte, betrachtet Qualität als Leben, ist ständig führend bei der Entwicklung der Branche und hat 2015 die ISO 9000-Zertifizierung bestanden. Derzeit verfügt das Unternehmen über mehr als 100 Mitarbeiter, ein professionelles Forschungs- und Entwicklungsteam, hervorragende Produktionsanlagen und eine DISA-Formlinie. Es ist eines der ersten Elektroofenschmelzunternehmen in der Region. Die Einführung fortschrittlicher Kontroll- und Messgeräte sowie professioneller Inspektoren im In- und Ausland ermöglicht es uns, den Bedürfnissen unserer Kunden gerecht zu werden.
- Langjährige Erfahrung in der Gießereibranche
- Kurze Lieferzeiten und zeitnahe Logistik
- Präzise Musterherstellung, hohe Produktionseffizienz der Werkzeuge, Zeit- und Kostenersparnis

Erfahren Sie mehr über die OEM-Sandgussfabrik
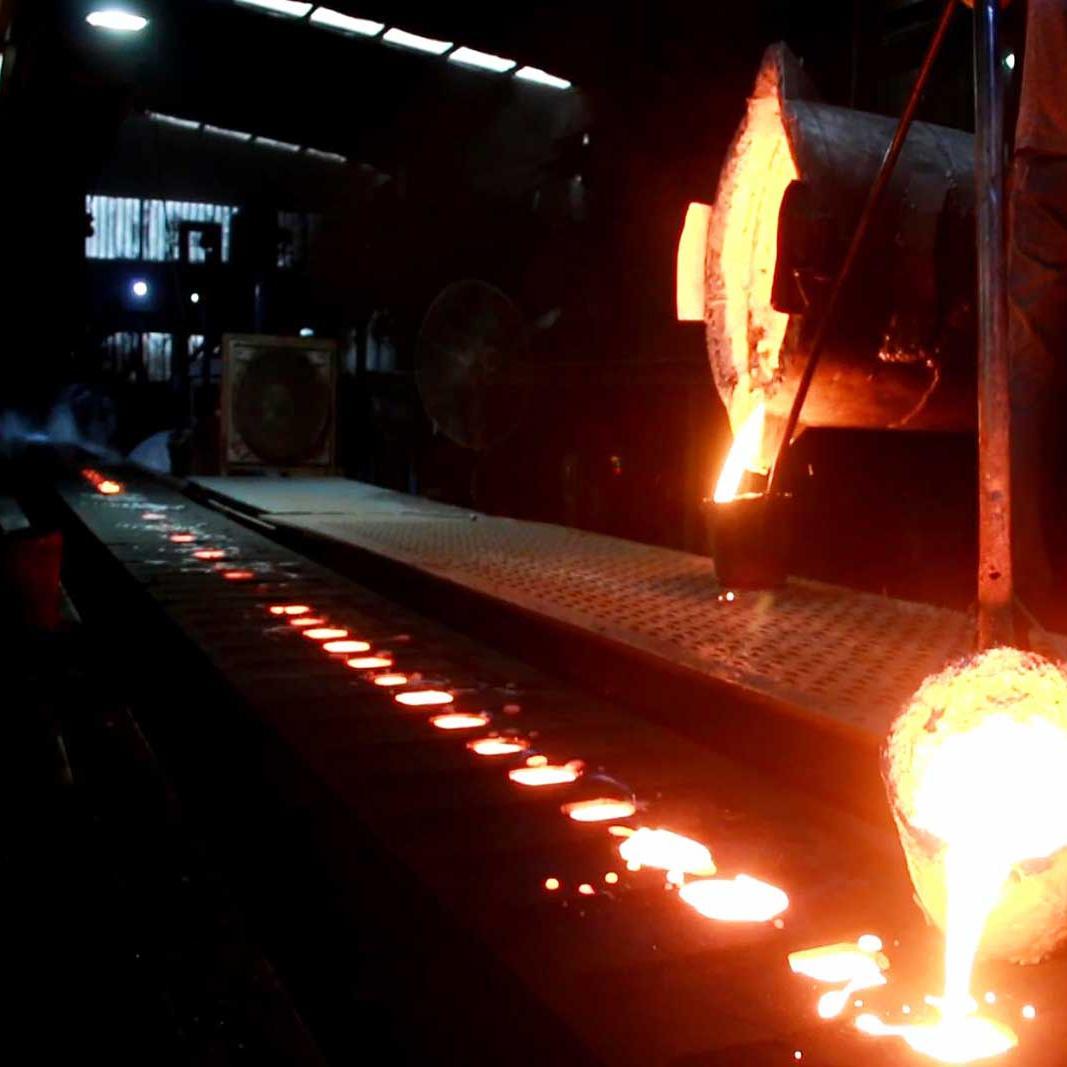
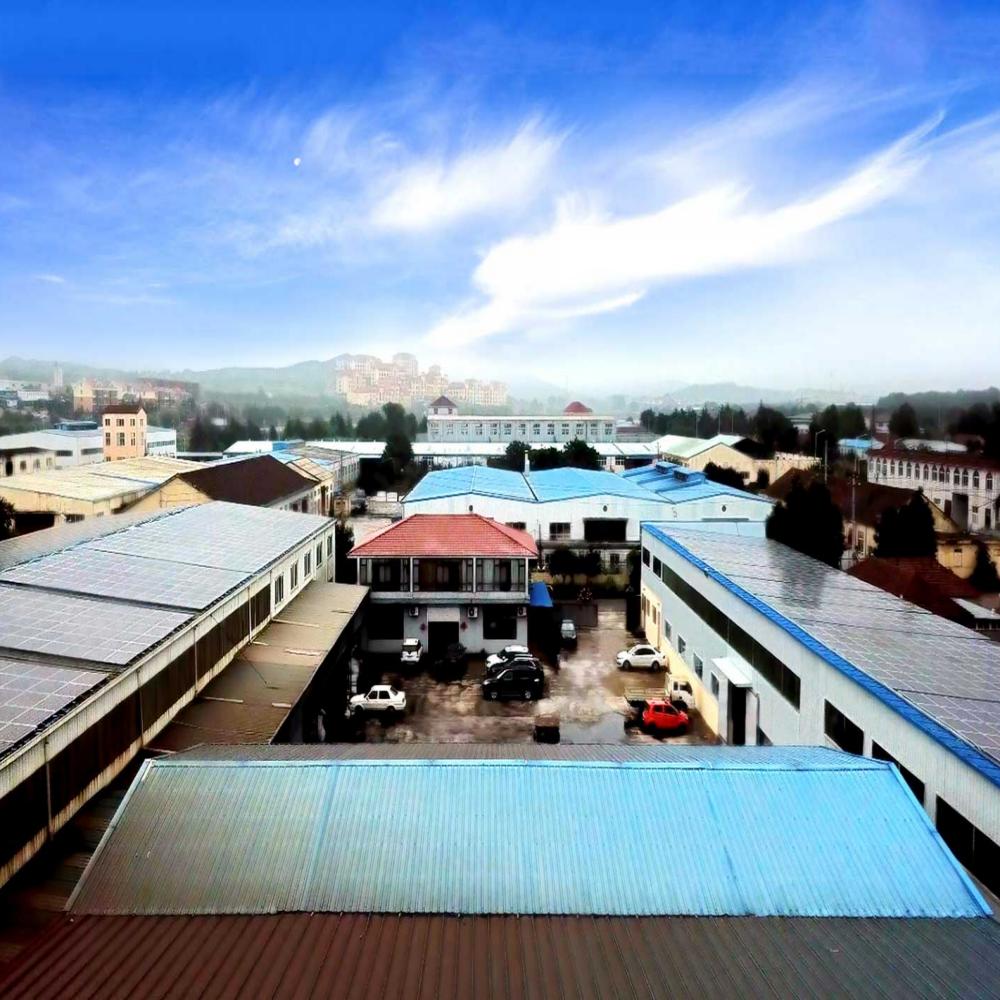
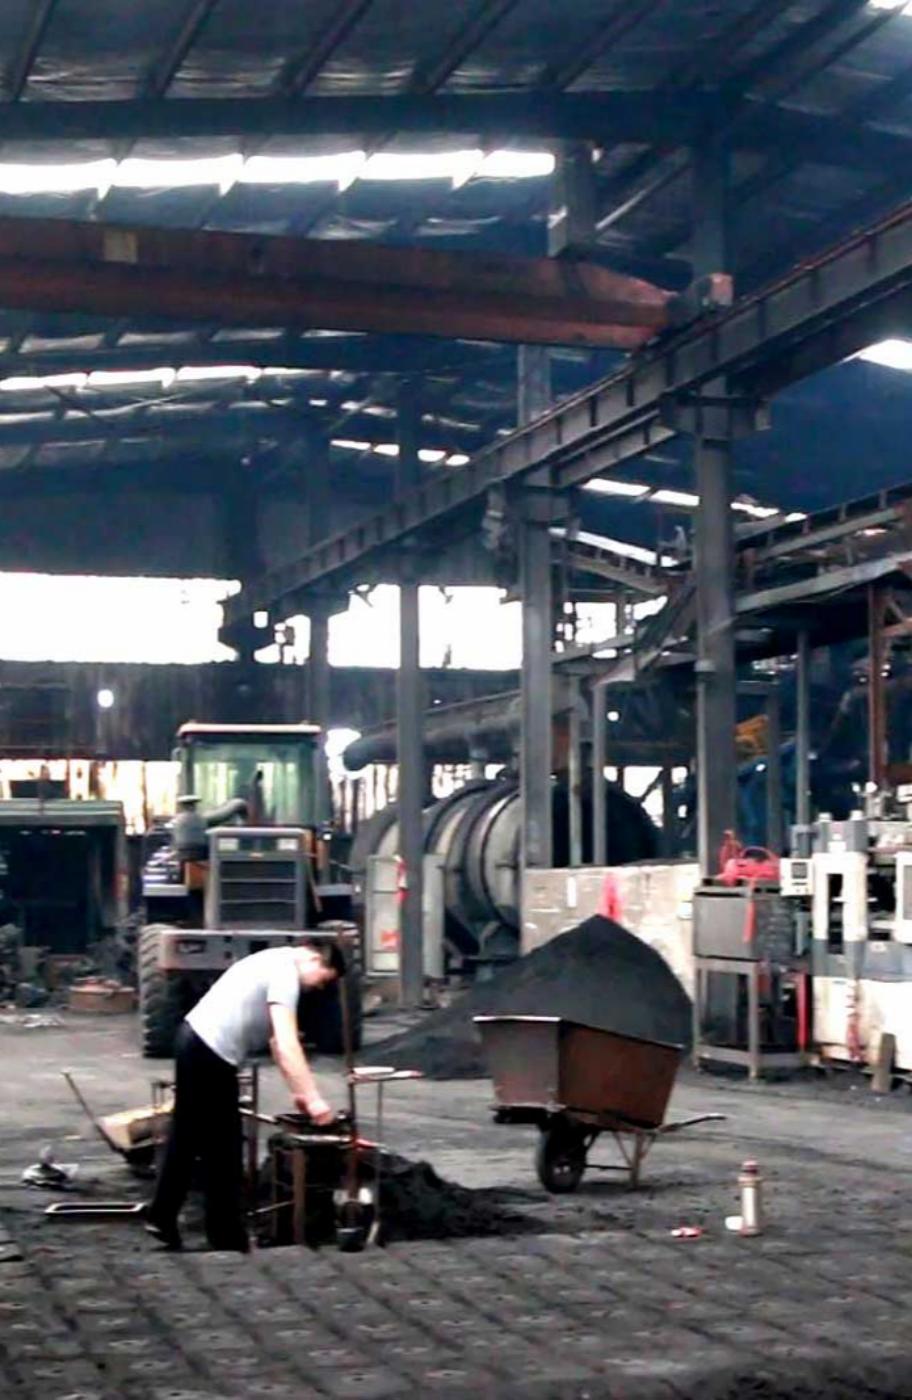
Qingdao Zhaoyuqi Machinery Co., Ltd. ist ein moderner, professioneller OEM-Hersteller von kundenspezifischen Eisengussteilen, der sich auf Schalenguss- und Grünsandgusstechnologien in China spezialisiert hat. Das Unternehmen hat seinen Sitz in Qingdao, einer Hafenstadt. Die Entfernung vom Hafen zu unserem Unternehmen beträgt nur ca. 1,5 Stunden. Wir sind seit über zwanzig Jahren auf kundenspezifischen Sandguss spezialisiert und der bevorzugte Lieferant von Gussteilen für Kunden im In- und Ausland. Wir haben mit ein paar Leuten angefangen, und jetzt besteht unser Team aus Dutzenden von Arbeitern. Unsere Gießerei, die seit über zwei Jahrzehnten in der Branche tätig ist, beherrscht die vollständige Prozesskontrolle von der Sandaufbereitung über den Formenbau und das Gießen bis hin zur Endbearbeitung und ist in der Lage, kontinuierlich Hochleistungsgussteile aus einer Vielzahl von Materialien zu liefern, darunter Sphäroguss, Eisenlegierungen und Kohlenstoffstahl. Unser entscheidender Wettbewerbsvorteil liegt in der perfekten Kombination aus exzellenter Qualität und kundenorientiertem Service. Wir sind ISO9001- und CE-zertifiziert, 98 % unserer Produkte werden nach Europa, Amerika und Südostasien exportiert und genießen große Anerkennung bei langjährigen Partnern – berühmten Marken. Alle unsere Sandgussprodukte entsprechen strikt ISO 9001 und den wichtigsten internationalen Industriestandards, und interne Tests zur Zugfestigkeit, Schlagfestigkeit und internen zerstörungsfreien Tests haben das langfristige Vertrauen unserer Kunden gewonnen. Der Sphäroidisierungsgrad von Graphit in hochfestem Gusseisen erreicht mehr als 90 %. Die meisten exportierten Teile werden in Industrieanlagen, Pumpen, Elektroarmaturen, landwirtschaftlichen Maschinenteilen, Schienentransporten, Schiffsarmaturen und Automobilersatzteilen usw. verwendet. Mit einem hochqualifizierten technischen Team können wir die Formulierung der Formmischung und die Parameter des Gießprozesses schnell an individuelle Anforderungen anpassen – von kleinen Probeläufen bis hin zu Großlieferungen – und bieten kostengünstige Lösungen, die ideal an die spezifischen Betriebsbedingungen des Kunden angepasst sind. Im Vergleich zu unseren Mitbewerbern bieten wir flexiblere maßgeschneiderte Lösungen, kürzere Lieferzeiten und wettbewerbsfähige Preise sowie umfassende After-Sales-Services, einschließlich 24/7-Support und einer 3-Jahres-Garantie auf alle wichtigen Produkte. Willkommen bei uns – kontaktieren Sie uns!

Teile, die durch Gießen unter Verwendung von Gasmodellen hergestellt werden, werden in verschiedenen Branchen häufig verwendet
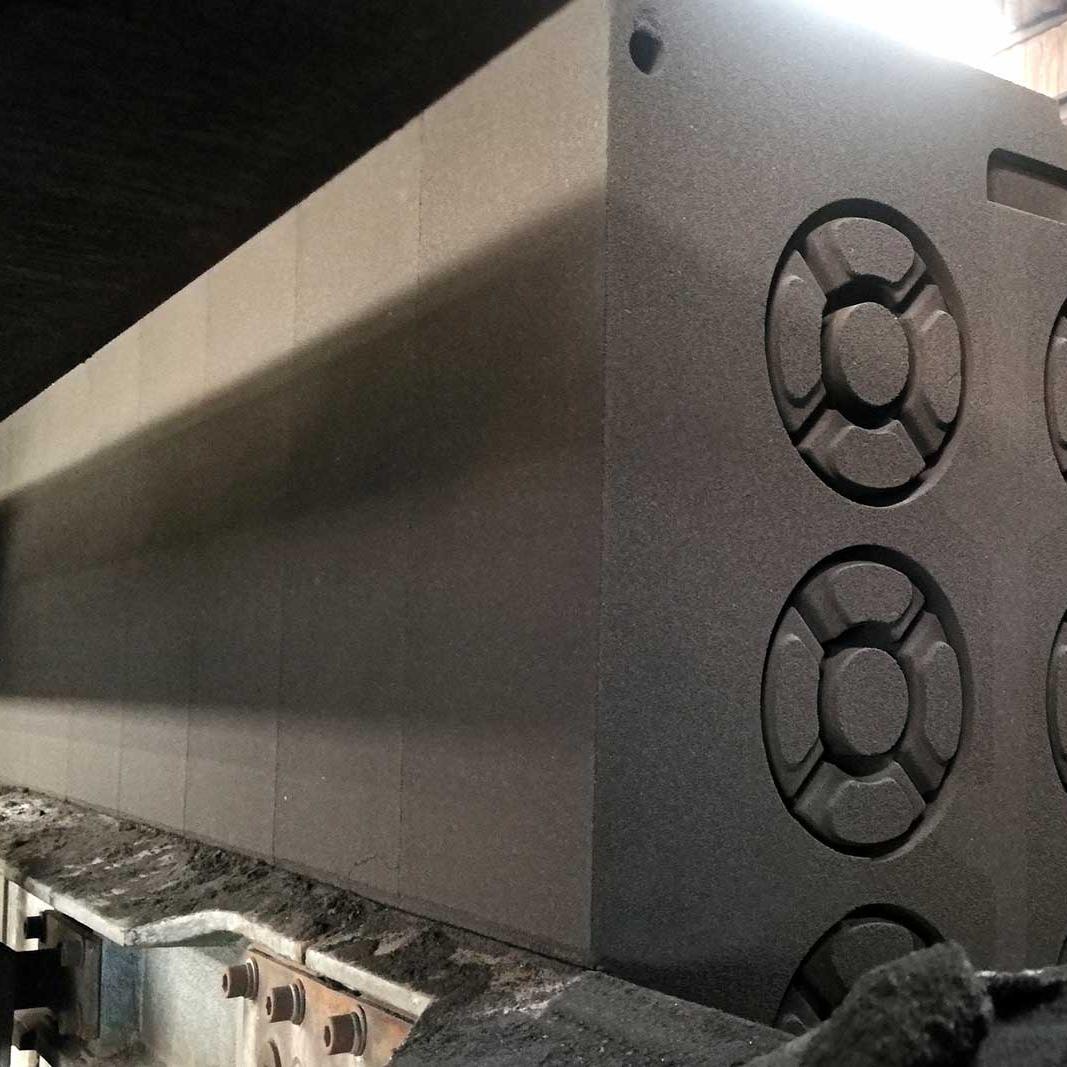
Der Vergasungsguss, auch bekannt als Wachsausschmelzguss oder vollständig ausgebrannter Guss (kurz EPC oder LFC), ist eine fortschrittliche Präzisions-Grüngusstechnologie, die Produkte produziert, die der Endform nahe kommen. Zur Herstellung wird geschäumtes Polystyrol (EPS) verwendet, aus dem massive Modelle gefertigt werden, die mit dem fertigen Guss identisch sind. Bei diesem Verfahren ist es nicht erforderlich, Formen zu öffnen, Modelle zu entfernen oder einzelne Kerne herzustellen. Sobald der Schaumstoffblock mit einer feuerfesten Beschichtung versehen und vollständig getrocknet ist, wird er in ungebundenen, trockenen Quarzsand gelegt, mittels 3D-Vibration verdichtet und unter Unterdruck stabilisiert. Beim Gießen vergast die Hochtemperaturschmelze das Schaummodell sofort und füllt den vom verdampften Modell hinterlassenen Raum, sodass nach dem Abkühlen und Aushärten ein fertiges Gussstück entsteht. Hauptvorteile des Gießens mit vergasten Modellen 1 Fehlen von Formtrennung, Neigungen und separaten Sandkernen; Gussteile haben keine Grate, Verwerfungen oder Trennlinien, was den Reinigungsaufwand um mehr als 70 % reduziert. 2 Kann komplexe geometrische Formen in einem Arbeitsgang herstellen: Tiefe Hohlräume, dünne Wände, unregelmäßige Durchgangslöcher und konvex-konkave Strukturen können in einem Prozess gegossen werden, was das Produktdesign erheblich vereinfacht. 3 Trockener Sand ohne Bindemittel sorgt im Vergleich zu Ton- und Harzguss für extrem niedrige Regenerationskosten, weniger Staubentwicklung und eine sauberere Produktionsumgebung. 4 Vereinfachter technologischer Prozess: Die Vorgänge der Herstellung von Kernen, des Zusammenbaus von Formen, der Entnahme von Modellen und der Reparatur von Formen entfallen, was die Implementierung automatisierter Serienlinien erleichtert. 5 Minimale Bearbeitungszugaben erhöhen die Materialausnutzung und senken die Sekundärbearbeitungskosten; Eine Produktionslinie kann flexibel zwischen Gusseisen, Stahl und Aluminiumlegierungen wechseln. Typische Anwendungen 1 Sphäroguss (QT400-18, QT600-3): Getriebegehäuse, Fahrgestelle für landwirtschaftliche Maschinen, Pumpengehäuse, Getriebegehäuse, Halterungen für Baumaschinen; 2 Automobilkomponenten: Motorblöcke, Ansaugkrümmer, Hinterachsgehäuse, Differentialgehäuse; 3 Stahlgussteile: schwere Ventilkörper, Bergbaumaschinenkörper, verschleißfeste komplexe Strukturelemente; 4 Aluminiumlegierungen: Elektromotorgehäuse, Wasserpumpengehäuse, Mehrkanalventilgehäuse mit komplexer Konfiguration.

OEM-VERLUSTSCHAUM-GIEßVERFAHREN – EINFÜHRUNG
Dieses Verfahren ist auf Gussteile aus Sphäroguss QT400-18, QT600-3, Grauguss, Stahl, Aluminium und Kupferlegierungen anwendbar, insbesondere für integrierte Gehäuse mit komplexen Strukturen mit mehreren Hohlräumen. Es werden die Maßgenauigkeit CT7–CT9 und die Oberflächenrauheit Ra6,3–25 µm erreicht, was im Vergleich zum Tonguss eine höhere Gesamtgenauigkeit ergibt und die Oberflächenqualität unter bestimmten Bedingungen mit dem Schalenguss vergleichbar ist. Grundprinzip des Formens Ein einzelner Block aus Polystyrolschaummodellen (Guss, Angusssystem und Gewinne zu einem Ganzen verklebt) wird mit einer feuerfesten Beschichtung überzogen, um ihn vor trockenem Sand zu isolieren und Pyrolysegase zu entfernen, die beim Ausbrennen des Schaums entstehen. Trockener Sand enthält keinen Ton, Harze oder andere Bindemittel; Durch den Unterdruck werden lose Sandkörner verdichtet und fixiert, so dass eine starre Form entsteht. Wenn die Hochtemperaturschmelze mit dem Schaum in Kontakt kommt, kommt es zu thermischer Spaltung, Verdampfung und Verbrennung des EPS. Durch ein Vakuumsystem wird eine große Menge an Gasen durch die Poren der Beschichtung entfernt. Die Schmelze füllt kontinuierlich den Formhohlraum und ersetzt das Schaumvolumen. Nach dem Abkühlen wird das Vakuum entfernt, der trockene Sand zerbröckelt spontan und die Gussteile können unversehrt entnommen werden. Rohstoffsystem 3.1 Materialien für Modelle aus expandiertem Polystyrol EPS-Granulat: Standard für Sphäroguss, Grauguss und Aluminiumguss mit einer Dichte von 18–20 kg/m³. Die Korngröße sollte 1/9 der Mindestwandstärke des Gussteils nicht überschreiten, der Vorschäumkoeffizient sollte das 40- bis 60-fache betragen. STMMA- und EPMMA-Copolymer: Wird speziell für Stahlgussteile verwendet, um Aufkohlungsfehler auf der Oberfläche der Gussteile zu reduzieren. 3.2 Feuerfeste Beschichtung Besteht aus feuerfestem Pulver (Quarzmehl, Bauxit, Zirkonpulver), Bindemittel, Suspensionsmittel und Funktionszusätzen. Die Beschichtung wird mit Pinsel oder Spray in 2-3 Schichten auf die Schaumoberfläche aufgetragen und in Niedertemperaturöfen vollständig getrocknet. Es verhindert das Eindringen von Metall, unterstützt Schaummodelle, leitet Pyrolysegase und verhindert das Eindringen von Sand in den Formhohlraum. 3.3 Trockener Gießereisand Sauberer, gewaschener Quarzsand, frei von Feuchtigkeit, Ton und Harzbindemitteln. Für Eisenmetalle wird grober Sand verwendet, für Aluminiumlegierungen feiner Sand. Abfallsand ist nicht durch organische Bindemittel verunreinigt und kann nach dem Sieben und Abkühlen unendlich oft regeneriert werden. Vollständiger Prozess 4.1 Herstellung und Zusammenbau von Schaumstoffmodellen EPS-Granulat wird vorgeschäumt, ausgehärtet und zu einzelnen Schaumstoffmodellen geformt; Für kleinformatige Produkte können Modelle auf CNC-Maschinen aus Schaumstoffplatten hergestellt werden. Separate Schaumstoffelemente (Gussteil, Angussschale, Speiser und Profite) werden zu einem einzigen Modellblock zusammengeklebt, um Lücken an den Verbindungsstellen zu vermeiden. 4.2 Aufbringen der feuerfesten Beschichtung und Trocknung Der gesamte Modellblock wird mit einer speziellen Beschichtung für vergaste Modelle in 2-3 Schichten getaucht oder besprüht und anschließend in Niedertemperaturöfen vollständig getrocknet. Durch Restfeuchtigkeit bilden sich beim Ausgießen Gasblasen. 4.3 Dreidimensionale Vibrationsverdichtung in einer Vakuumflasche: Aufstellung der Flasche auf einem Rütteltisch, Auflegen der unteren Sandschicht mit einer Dicke von 50–100 mm und Verdichten durch Vibration; Platzieren eines vollständig getrockneten Schaumstoff-Modellblocks in der Flasche; Schichtweises Verfüllen mit trockenem Sand mit synchroner triaxialer (X/Y/Z) Vibration für 30–60 Sekunden, um alle inneren Hohlräume, Rippen und kleinen Löcher vollständig zu füllen; Verschließen des oberen Teils des Kolbens mit Kunststofffolie und Anschließen einer Vakuumpumpe, um den Unterdruck auf dem Niveau von -0,04...-0,08 MPa zu stabilisieren; Der atmosphärische Druck fixiert den losen Sand in einer starren Form. 4.4 Kontinuierliches Vakuumgießen Ein Vakuum wird aufrechterhalten, während geschmolzenes Eisen, Stahl oder Aluminium gleichmäßig gegossen wird. Der Schaum wird kontinuierlich vergast und das Vakuum entfernt gleichzeitig die Spaltrauchgase, wodurch eine stabile Füllung der Form gewährleistet wird, bis die Gewinne vollständig gefüllt sind. 4.5 Abkühlen, Kippen des Kolbens und Ausschlagen Nachdem die Gussteile vollständig erstarrt und abgekühlt sind, wird das Vakuum abgeschaltet und der Unterdruck entfernt. Der Kolben kippt um; Ungebundener trockener Sand zerbröckelt spontan und löst sich vom Guss. Der Abfallsand wird gesiebt, gekühlt und dem nächsten Produktionskreislauf wieder zugeführt. 4.6 Reinigung und Wärmebehandlung Entfernung integrierter Schaumkanäle und -polster, Kugelstrahlen zur Entfernung von Beschichtungsrückständen von Oberflächen. Gussteile aus duktilem Gusseisen (QT400-18, QT600-3) werden je nach Bedarf geglüht oder normalgeglüht, anschließend einer Kontrolle der Abmessungen und mechanischen Eigenschaften unterzogen und zur Lagerung geschickt.
Gussteile aus Gusseisen und Stahl in stabiler Qualität, entsprechen genau den Zeichnungen. Lieferzeiten werden immer eingehalten.
Alexej
KundeVerschiedene Gusstechnologien ermöglichen die Bestellung von Teilen beliebiger Komplexität. Der technische Support ist sehr professionell.
Iwan
KundeDas Werk führt sowohl kleine Probeaufträge als auch große Massenchargen durch.